

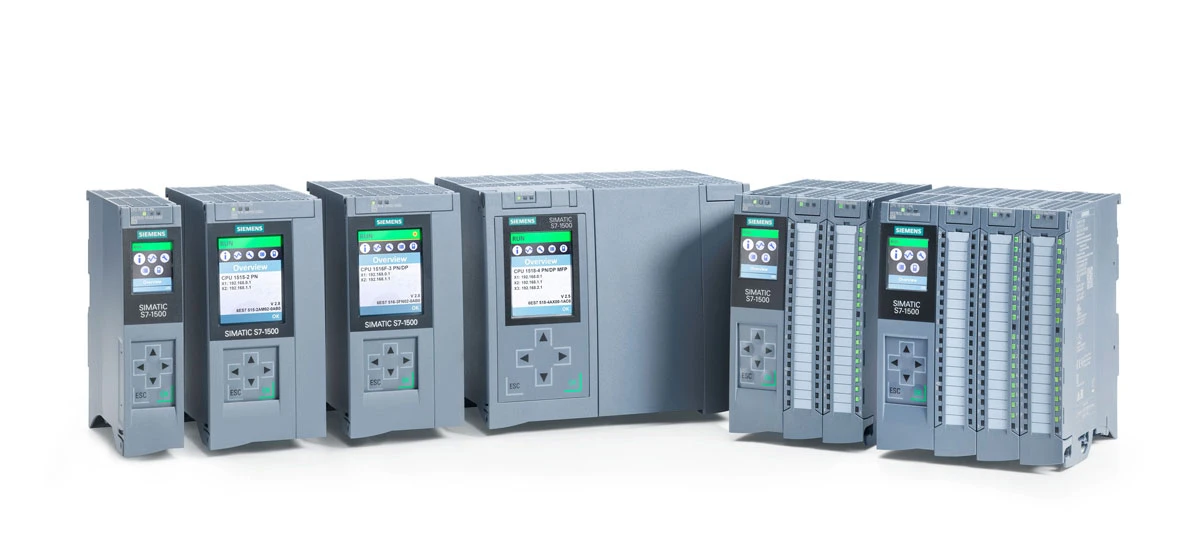
Í iðnaðarheimi nútímans verða sjálfvirkar verkfærafrumur sífellt mikilvægari til að bæta framleiðslu skilvirkni og gæði. Í kjarna þessara kerfa gegnir samþætting Siemens PLC með vélfærabúnaði lykilhlutverki. Siemens PLC er áreiðanlegt og öflugt stjórntæki sem getur hjálpað vélfæravopnum að framkvæma verkefni nákvæmlega og stöðugt. Þetta blogg mun leiða þig í gegnum ítarlega ferlið við að samþætta Siemens PLC með vélfæraörmum, fjalla um undirbúning, skref-fyrir-skref aðgerðir, villuleit og algeng vandamál. Við munum einnig innihalda hagnýt ráð til að gera samþættinguna sléttari. Hvort sem þú ert nemandi að læra sjálfvirkni í iðnaði eða tæknimaður að hefja skylda vinnu, þá mun þessi handbók veita þér skýrar og gagnlegar upplýsingar.
Lykilhugtök sem þú þarft að vita fyrir samþættingu
Áður en við hefjum samþættingarferlið er mikilvægt að skilja nokkur grundvallarhugtök. Í fyrsta lagi er Siemens PLC (Programmable Logic Controller) stafræn stýristýring sem getur keyrt for-forrituð forrit til að stjórna ýmsum iðnaðartækjum. Vélrænir armar eru vélræn tæki sem geta líkt eftir hreyfingum manna til að klára verkefni eins og að grípa, færa og setja saman vinnustykki. Sjálfvirk verkfæraklefa er fullkomið kerfi sem sameinar vélfæravopn, Siemens PLC, skynjara og annan búnað til að gera sjálfvirka framleiðsluferla.
Undirbúningur fyrir Siemens PLC og Robotic Arm Integration
Góður undirbúningur er grunnur að farsælli samþættingu. Þetta stig inniheldur þrjá meginhluta: að skilja kröfur, útbúa vélbúnað og útbúa hugbúnað. Hver hluti er mikilvægur og ekki er hægt að hunsa hann.
1. Skýrðu samþættingarkröfur og ferlaleiðir
Í fyrsta lagi þarftu að skilgreina greinilega verkefnin sem sjálfvirki verkfæraklefinn mun ljúka. Er vélfæraarmurinn til dæmis notaður til að tína og setja vinnustykki eða fyrir nákvæma samsetningu? Hver er nauðsynlegur framleiðsluhraði og nákvæmni? Þú ættir einnig að skrá sérstök skref ferlisins, svo sem "grípa vinnustykki → lyfta → færa í markstöðu → lækka → sleppa". Þessi ferlislóð verður „handritið“ fyrir síðari forritun þína. Á sama tíma þarftu að staðfesta öryggiskröfurnar, svo sem neyðarstöðvunarhnappa og öryggishurðir, sem verða að vera samþættar í Siemens PLC stýringarfræði til að tryggja framleiðsluöryggi.
2. Undirbúningur vélbúnaðar
Vélbúnaðurinn sem þarf til samþættingar felur aðallega í sér Siemens PLC (eins og S7-1200 eða S7-1500 röð), vélfæraarmar (samhæft við Siemens PLC, eins og ABB IRB6700 eða Epson vélfæraarma), iðnaðarrofa, varnaðar Ethernet snúrur (mælt er með Cat6 eða hærri), skynjara (takmörkrofar, nálægðarrofar, nálægðarskynjara og strokka).
Þegar þú undirbýr vélbúnaðinn þarftu að tryggja að öll tæki séu samhæf. Til dæmis ætti Siemens PLC að styðja samskiptareglur sem vélfæraarmurinn notar. Einnig er mælt með því að nota hlífðar snúrur og tryggja góða jarðtengingu til að draga úr rafsegultruflunum, sem er mjög mikilvægt fyrir stöðugleika kerfisins. Að auki þarftu að teikna I/O úthlutunartöflu til að úthluta skýrum inntaks- og úttaksföngum til skynjara og stýribúnaðar í Siemens PLC. Öll röng kortlagning á I/O punktum getur valdið miklum erfiðleikum í síðari villuleit.
3. Hugbúnaðarundirbúningur
Aðalhugbúnaðurinn sem notaður er til samþættingar er Siemens TIA Portal (Totally Integrated Automation Portal), sem er verkfræðiþróunarvettvangur Siemens PLC. Það gerir þér kleift að stilla vélbúnað, skrifa forrit og kemba kerfið. Þú þarft að setja upp viðeigandi útgáfu af TIA Portal (mælt er með V13 eða nýrri) og tryggja að hún styðji líkan Siemens PLC þinnar.
Að auki gætir þú þurft stillingarhugbúnað vélfæraarmsins (eins og RobotStudio fyrir ABB vélfæraarma). Þessi hugbúnaðarverkfæri munu hjálpa þér að stilla færibreytur vélfæraarmsins og koma á samskiptum við Siemens PLC. Áður en þú byrjar að samþætta ættir þú að kynnast grunnaðgerðum þessa hugbúnaðar til að bæta vinnu skilvirkni.
Skref-fyrir-skref leiðbeiningar til að samþætta Siemens PLC með vélfæravopnum
Eftir að undirbúningsvinnunni er lokið getum við hafið formlega samþættingu. Þessu ferli er skipt í fjögur lykilþrep: vélbúnaðartengingu, samskiptareglustillingu, forritaritun og HMI stillingu. Að fylgja þessum skrefum í röð getur tryggt hnökralausa framvindu samþættingarinnar.
1. Vélbúnaðartenging
Fyrsta skrefið í vélbúnaðartengingu er að byggja upp netið. Tengdu Siemens PLC og vélfæraarminn við iðnaðarrofann með því að nota varnaðar Ethernet snúrur til að mynda staðarnet. Það skal tekið fram að IP-tölur Siemens PLC og vélfæraarmsins ættu að vera stillt í sama nethluta til að forðast IP-árekstra. Mælt er með því að stilla fastar IP tölur fyrir bæði tækin til að auðvelda stjórnun.
Næst skaltu tengja skynjara og stýrisbúnað við inntaks- og úttakseininguna á Siemens PLC samkvæmt I/O úthlutunartöflunni. Tengdu til dæmis merkislínuna á takmörkarofanum við inntakseininguna á Siemens PLC og tengdu stjórnlínuna á griphylkinu við úttakseininguna. Þegar þú tengir skaltu fylgjast með merkistegundinni (NPN/PNP, venjulega opið/venjulega lokað) til að tryggja að tengingin sé rétt. Að lokum skaltu tengja neyðarstöðvunarhnappinn og öryggishurðina við Siemens PLC sem há-samlæsingar til að tryggja að kerfið geti stöðvað hættulegar aðgerðir strax þegar neyðarástand kemur upp.
2. Samskiptareglur Stillingar
Að koma á skilvirkum samskiptum milli Siemens PLC og vélfæravopna er lykilhlekkur í samþættingu. Algengustu samskiptareglurnar eru Modbus TCP og Profinet. Hér munum við taka Modbus TCP sem dæmi til að útskýra stillingarferlið, sem er mikið notað og auðvelt í framkvæmd.
Fyrst skaltu stilla Siemens PLC sem Modbus TCP viðskiptavin í TIA Portal. Bættu við „MB_CLIENT“ aðgerðareitnum og stilltu lykilfæribreytur eins og IP-tölu marksins (IP tölu vélfæraarmsins), gáttarnúmer (sjálfgefið 502), samskiptatíma og fjölda endurtilrauna. Kveiktu síðan á vélfærahandleggshliðinni á Modbus TCP miðlaraaðgerðinni í gegnum kennsluhengið eða stillingarhugbúnaðinn og stilltu leyfilegt skráarsvið og heimildir aðgerðarkóða.
Það skal tekið fram að Siemens PLC notar stóra-endian stillinguna til að geyma fjöl-bæta gögn, á meðan sumir vélfæraarmar kunna að nota litla-endian stillinguna. Þess vegna, þegar þú sendir fljótandi-punkta eða heiltölugögn, er nauðsynlegt að stilla bæta röðina með því að nota "SWAP" leiðbeiningarnar í Siemens PLC forritinu til að tryggja að gagnasniðið sé í samræmi. Þetta skref er mjög mikilvægt til að forðast rugling á gögnum. Ef þú ert að nota Profinet samskiptareglur þarftu að flytja inn GSD skrá vélfæraarmsins inn í TIA Portal og stilla færibreytur Profinet IO tækisins.
3. Forritaskrif í Siemens PLC
Forritsritun er kjarninn í að stjórna samræmdri starfsemi Siemens PLC og vélfæraarmsins. Forritið ætti að innihalda frumstillingaraðferðir, handvirkar eftirlitsaðferðir og sjálfvirkar eftirlitsaðferðir. Forritunin ætti að fylgja rökfræði ríkisvélarinnar til að gera forritaskipulagið skýrt og auðvelt að viðhalda henni.
Frumstillingarforritið er notað til að endurstilla úttaksmerkin og hreinsa innri fána þegar kerfið fer í gang, til að tryggja að öll tæki séu í öruggu ástandi við ræsingu. Handvirka stjórnunarforritið er notað til villuleitar og viðhalds. Það gerir rekstraraðilum kleift að stjórna hreyfingu hvers áss vélfæraarmsins í gegnum hnappa eða HMI (eins og skokkstýringu). Hraði handvirkrar stillingar ætti að vera mun lægri en sjálfvirkrar stillingar til að tryggja öryggi kembiforrita.
Sjálfvirka stjórnkerfið er kjarninn í kerfinu. Það notar aukaliða eða gagnaskrár til að tákna núverandi ástand (eins og "upphafsástand", "gripaástand", "ástand á hreyfingu"). Þegar núverandi ástand er satt og flutningsskilyrðið er uppfyllt (svo sem skynjaramerki eða seinkun á tímamæli), er næsta ástand virkjað og núverandi ástand er endurstillt. Til dæmis, í „gripaástandinu“, gefur Siemens PLC frá sér lokunarmerki gripar og ræsir tímamæli. Eftir að tímamælirinn rennur út (til að tryggja að vinnustykkið sé gripið þétt) fer kerfið í næsta ástand. Þegar þú skrifar forritið ættirðu líka að bæta við rökréttum læsingum og vörnum. Til dæmis, eftir að grípaaðgerðin hefur verið framkvæmd, þarf að greina merkið "grípa árangur" (eins og lofttæmisþrýstingsrofa). Ef það greinist ekki ætti kerfið að fara í viðvörunarstöðu.
4. HMI stilling
HMI (Human-Machine Interface) er brúin á milli rekstraraðilans og kerfisins. Í gegnum HMI getur stjórnandinn ræst/stöðvað kerfið, stillt færibreytur og fylgst með gangi ástandsins. Í Siemens TIA Portal geturðu stillt HMI (eins og SIMATIC TP1200 Comfort) og komið á gagnaskiptum við Siemens PLC.
Þú þarft að stilla skjáviðmót HMI, þar á meðal núverandi ástand kerfisins, stöðu vélfæraarmsins, viðvörunarupplýsingar osfrv. Á sama tíma skaltu stilla aðgerðahnappana á HMI til að senda ræsingu, stöðvun og handvirkar stjórnskipanir til Siemens PLC. Gagnaskiptin milli HMI og Siemens PLC eru framkvæmd með samkomulagi um innri skráarheimilisföng. Góð HMI hönnun getur gert rekstur kerfisins einfaldari og leiðandi.
Villuleit og hagræðing á samþætta kerfinu
Eftir að búið er að skrifa og stilla forritið þarf villuleit til að tryggja að kerfið geti keyrt stöðugt og uppfyllt framleiðslukröfur. Villuleit er skipt í uppgerð án nettengingar, villuleit á netinu og hagræðingu afkasta.
1. Ótengdur uppgerð og kembiforrit
Áður en kraftur vélfæraarmsins er tengdur skaltu nota hermiaðgerð TIA Portal eða þvinga I/O merki til að sannreyna hvort rökflæði Siemens PLC forritsins uppfyllir hönnunaráformið. Leggðu áherslu á að athuga hvort ástandsbreytingin sé rétt og hvort læsingarskilyrðin séu virk. Þetta skref getur fundið og leyst flestar röklegar villur fyrirfram, sem dregur úr hættu á villuleit á netinu.
2. Kembiforrit á netinu
Villuleit á netinu fer fram með raunverulegan vélbúnað tengdan. Fyrst skaltu framkvæma eins-skref framkvæmd: kveiktu á ástandsbreytingunni skref fyrir skref, athugaðu hvort úttak hvers ástands sé rétt og hvort skynjaramerkið sé endursnúið eðlilega. Framkvæmdu síðan eina-lotuaðgerð til að framkvæma heila vinnulotu og athugaðu samræmi og nákvæmni hverrar aðgerð. Að lokum skaltu framkvæma fjöl-samfellda aðgerð til að líkja eftir raunverulegum framleiðsluaðstæðum og fylgjast með stöðugleika kerfisins og hvort framleiðslutakturinn uppfylli kröfurnar.
Í villuleitarferlinu, ef vandamál finnast (svo sem að vélfærahandleggurinn hreyfist ekki, röng staða eða rökrétt rugl), geturðu notað greiningaraðgerð Siemens PLC til að athuga rauntímastöðu I/O, örgjörvavilluskrár og samskiptastöðu, sem hjálpar til við að finna vandamálið fljótt. Til dæmis, ef vélfæraarmurinn hreyfist ekki, getur þú athugað hvort samsvarandi ástand sé virkjað, hvort úttaksskipunin sé send og hvort ytri raflögn séu laus.
3. Hagræðing árangur
Eftir að kerfið keyrir stöðugt er þörf á hagræðingu afkasta til að bæta framleiðslu skilvirkni. Þú getur fínstillt rökfræði forritsins til að stytta óþarfa biðtíma og bæta viðbragðshraða kerfisins. Til dæmis, stilltu hröðunar- og hraðaminnkun færibreytur vélfæraarmsins til að gera hreyfinguna sléttari og hraðari. Á sama tíma geturðu stillt hjartsláttarskynjunarkerfi: Siemens PLC sendir reglulega lestrarbeiðni um ákveðna skrá til vélfæraarmsins til að dæma tengingarástandið. Þegar óeðlilegt hefur fundist er hægt að kveikja strax á viðvörun eða endurræsa samskiptaverkefnið.
Að auki er hægt að nota einingaforritun til að skipta mismunandi aðgerðum (svo sem handstýringu, sjálfvirkri stjórn og viðvörun) í mismunandi undirrútgáfur. Aðalforritið ber aðeins ábyrgð á útkalls- og ríkisstjórnun, sem gerir skipulag dagskrárinnar skýrari og auðveldari í viðhaldi og ígræðslu. Að bæta skýrum athugasemdum við forritið er líka góður vani, sem er þægilegt fyrir aðra að lesa og fyrir sjálfan þig að rifja upp í framtíðinni.
Algeng vandamál og lausnir í samþættingu
Við samþættingarferli Siemens PLC og vélfæravopna geta nokkur algeng vandamál komið upp. Að ná tökum á samsvarandi lausnum getur hjálpað þér að leysa vandamál fljótt og forðast að hafa áhrif á framvindu verkefnisins.
1. Samskipta truflun
Ástæður: IP-töluárekstur, læst samskiptatengi, laus netsnúra eða rafsegultruflanir.
Lausnir: Athugaðu IP-tölur Siemens PLC og vélfæraarmsins til að tryggja að þau séu í sama nethluta og engin árekstrar; athugaðu eldveggstillingarnar til að tryggja að 502 tengið (fyrir Modbus TCP) sé ekki læst; athugaðu hvort netsnúran sé þétt tengd og skiptu um skemmda kapalinn ef þörf krefur; styrktu jarðtengingu og notaðu hlífðar snúrur til að draga úr rafsegultruflunum.
2. Gagnarugl
Ástæður: Ósamræmi gagnageymslustillingar (stór-endian/lítill-endian) milli Siemens PLC og vélfærabúnaðar, eða röng gagnalengdarstilling.
Lausnir: Notaðu "SWAP" leiðbeiningarnar í Siemens PLC forritinu til að stilla bæta röðina; athugaðu gagnalengdarstillinguna og tryggðu að gagnalengd sendanda og móttakanda sé í samræmi. Til dæmis, þegar 32 bita rauntölur eru sendar, ættu tvær samfelldar geymsluskrár að vera uppteknar og upphafsvistfangið ætti að vera slétt.
3. Frávik hreyfingar vélfæra
Ástæður: Röng markstöðugögn, lausir vélrænir hlutar vélfæraarmsins eða óeðlileg endurgjöf um kóðara.
Lausnir: Athugaðu og leiðréttu markstöðugögnin sem eru geymd í Siemens PLC; skoðaðu vélfæraarminn fyrir lausum hlutum og hertu þá; athugaðu endurgjöf kóðara og skiptu um gallaða kóðara ef þörf krefur.
4. Kerfi getur ekki ræst sjálfkrafa
Ástæður: Öryggislæsingunni er ekki sleppt (svo sem að öryggishurðin er ekki lokuð) eða villur eru í frumstillingarkerfinu.
Lausnir: Athugaðu hvort öryggishurðin, neyðarstöðvunarhnappurinn og aðrir öryggislæsingar séu í eðlilegu ástandi; athugaðu frumstillingarforrit Siemens PLC, hreinsaðu villufánna og tryggðu að kerfið sé í öruggu upphafsástandi.
Ályktun: Gildi Siemens PLC samþættingar í sjálfvirkum verkfærafrumum
Samþætting Siemens PLC með vélfæraörmum fyrir sjálfvirkar verkfærafrumur getur bætt framleiðslu skilvirkni til muna, dregið úr launakostnaði og tryggt vörugæði. Með því að fylgja undirbúningi, samþættingarskrefum, villuleit og hagræðingaraðferðum sem kynntar eru á þessu bloggi geturðu lokið samþættingarvinnunni með góðum árangri. Lykillinn að samþættingu er að hafa skýran skilning á kröfunum, gera fullan undirbúning og kemba vandlega og hagræða kerfið.
Siemens PLC er áreiðanlegur og öflugur stjórnkjarni og góður eindrægni hans og ríkar aðgerðir gera það tilvalið val fyrir samþættingu iðnaðar sjálfvirkni. Hvort sem um er að ræða litla sjálfvirka verkfæraklefa eða stóra-framleiðslulínu getur Siemens PLC gegnt mikilvægu hlutverki. Við vonum að þetta blogg geti hjálpað þér að skilja betur og ná tökum á samþættingartækni Siemens PLC og vélfæravopna. Ef þú hefur einhverjar spurningar meðan á aðgerðinni stendur geturðu vísað til opinberra skjala Siemens eða haft samband við faglegt tæknifólk.


